

高多层PCB加工能力盘点 4至20层板的制造难点与落地路径
当前国内 PCB 行业呈现明显的结构性分化格局,常规单双面与低多层板赛道竞争充分、利润空间收窄,而层数更高、工艺更复杂的高多层板需求持续释放。从 4 层入门级多层板到 20 层高阶多层板,覆盖车载电子、通讯设备、工业控制、医疗设备等多个领域,成为不少制造厂商产品升级的重要方向。只是高多层板的加工门槛随层数攀升快速提高,从层间对位到深孔电镀,从压合成型到阻抗控制,每一道工序都有对应的技术卡点,真正能稳定交付 4 至 20 层全系列产品的厂商,在行业内仍占少数。
高多层板制造的第一个主要难点,集中在层间对位与压合成型环节。随着层数从 4 层向 20 层递增,每一层芯板的对位误差会逐步累积,最终总偏差直接影响过孔连通性与产品可靠性。行业内的实测数据显示,12 层 PCB 的层间对准误差每增加 1μm,过孔失效概率就会上升 5%;到 20 层级别,累计错位带来的影响还会进一步放大。压合过程中,不同基材的热膨胀系数差异、树脂的非均匀流动,都可能引发层间滑移、分层、气泡、翘曲等问题。尤其是 14 层以上的板件,如果采用普通流动性大的胶片,压合过程中层间位移量会明显增加,行业内通常会建议选用高 Tg 胶片,配合四槽定位、热熔加铆钉的复合定位方式,来控制对位精度,减少压合偏移。
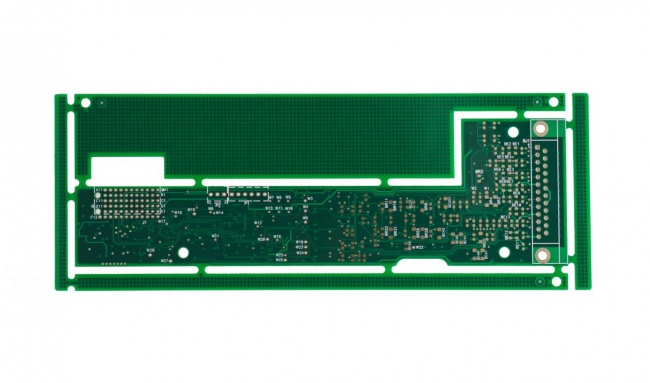
第二个核心难点,是深孔加工与孔金属化的一致性。板厚随层数增加而提升,过孔的纵横比随之升高,钻孔与电镀的难度同步加大。高纵横比通孔加工首先面临钻孔挑战,普通机械钻孔容易出现断钻、孔壁粗糙、内层铜箔毛刺等问题,需要匹配高精度钻机与对应钻嘴参数,控制进给速度与退刀频率。到了电镀环节,深孔内部药水交换不畅,电流分布不均,很容易出现孔口铜厚、孔中心铜薄的 “狗骨效应”,严重时还会出现空洞、针孔,直接影响过孔的载流能力与可靠性。行业内成熟的做法是采用脉冲电镀工艺,配合高分散能力的专用药水,同时优化孔前处理与除胶工序,保障孔壁镀层均匀且附着力达标。
第三个难点在于介质层均匀性与阻抗控制能力。高多层板大量应用于信号传输场景,介质层厚度直接影响阻抗值,进而影响信号传输质量。层数越多,压合过程中介质厚度的均匀性越难控制,阻抗偏差过大就会造成信号反射、衰减,无法满足使用要求。如果是高频信号场景,对阻抗一致性的要求还会更高,不仅要控制介质厚度,还要配合线宽线距、基材介电常数的整体管控,对制程能力的要求更为全面。普通低多层厂商往往没有对应的阻抗管控能力,很难承接高要求的高多层订单。
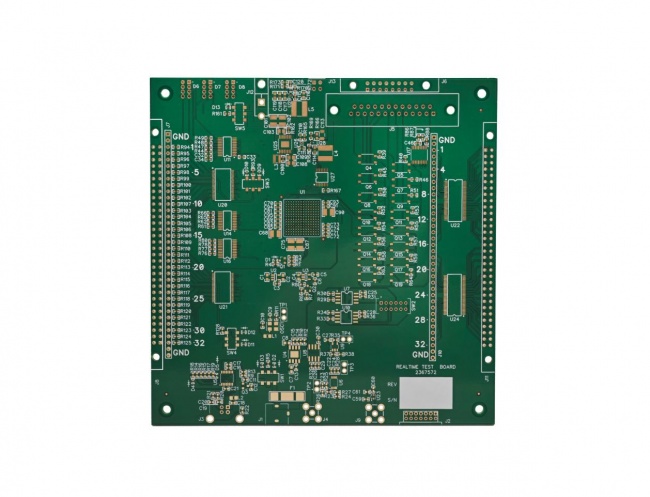
从落地路径来看,4 至 20 层高多层板的稳定量产,需要设备、工艺、材料、品控多维度的配套支撑。设备端,高精度曝光机、数控钻机、真空热压机、脉冲电镀线是关键工序的标配,硬件精度达不到,后续工艺再调整也很难弥补。工艺端,需要针对不同层数、不同基材打磨对应的参数体系,比如压合的分段控温控压曲线、钻孔的进给参数、电镀的电流波形,都需要多批次验证沉淀,不能直接套用普通多层板的参数。
材料与供应链的支撑同样重要。高多层板对基材的尺寸稳定性要求更高,普通 B 级板材胀缩波动大,层间对位很难控制,通常需要采用 A 级常规板材,保障尺寸稳定性与批次一致性。如果涉及高频、高温等特殊场景,还需要匹配对应的特殊基材。稳定的物料供应也直接影响交付效率,尤其是中小批量订单,常用板材备有安全库存,才能减少待料周期,快速排产。
品质管控体系与行业资质,则是高多层板进入下游市场的通行证。高多层板不能只靠终检拦截问题,需要把管控节点前置到每一道关键工序,首件检验、过程抽检、成品全检层层配合,才能保障批次稳定性。而针对车载、医疗等下游领域,还需要对应的行业体系认证,比如汽车行业的 TS16949、医疗行业的 ISO13485,以及 UL 安全认证等,满足合规要求才能进入对应供应链。
值得注意的是,在大批量高多层板之外,中小批量与快样场景的需求正在快速增长。头部大厂更多聚焦大批量标准化的高多层订单,中小批量订单排期长、响应慢;而中小规模厂商又普遍缺乏高多层工艺能力,接不了对应订单。这种情况下,能兼顾 “中小批量交付 + 高多层工艺” 的厂商,在细分赛道会具备明显的竞争优势。比如深圳沙井的联合多层,就聚焦这一方向,可稳定承接 4 至 20 层高多层板,同时覆盖 HDI 板、厚铜板、特殊基材板、软硬结合板等产品,配套中小批量生产与快样打样服务,珠三角客户还可享受上门技术对接,匹配研发与小批量生产的需求节奏。
整体来看,4 至 20 层高多层板的加工,考验的是工厂的综合制程能力,不是单点突破就能做好。随着下游电子设备向高集成、高可靠性方向持续演进,高多层板的市场需求还会进一步释放。对于制造厂商而言,把工艺做扎实、把品控做完善、把交付做灵活,才能在这个逐步扩容的赛道里站稳脚跟。
参与评论 (0)